Madencilik Atölyesi (Mining Workshop), maden ocaklarından çıkarılan ham cevherin saflaştırılması, işlenmesi ve değerli metal veya mineral bileşenlerinin ayrıştırılması için kurulmuş özel amaçlı üretim tesisidir. Bu yapılar, kazı ile nihai ürün arasında köprü kurarak cevher hazırlama (beneficiation) süreçlerini fiziksel ve kimyasal yöntemlerle gerçekleştirir. Antik çağlardan modern dönemlere kadar madencililik endüstrisinin lojistik ve ekonomik verimliliğini belirleyen kritik bir bileşen olarak işlev görmüştür.
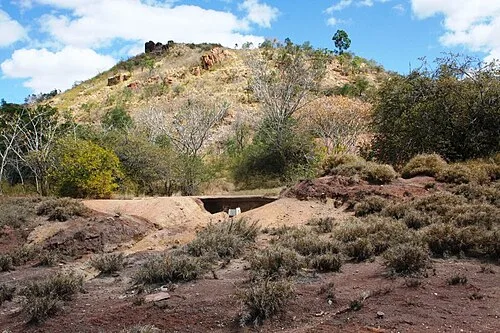
Tarihsel Evrim: Antik Çağdan Sanayi Devrimi'ne Cevher İşleme Tesisleri
Madencilik atölyelerinin tarihsel kökeni, insanlığın ilk büyük madenleşme dönemlerine kadar uzanır. Antik Mısır'da fironların saraylarını süsleyen lal ve firüze gibi taşlar için Sina Yarımadası'nda açılan ocaklarda, çıkarılan cevherin yakında işlenmesi amacıyla kurulan basit ama etkili saflaştırma istasyonları bulunmaktadır. Bu ilk atölyelerde cevher, el değirmenleri ve çürütme taşları kullanılarak öğütülüyor, ardından suyun taşıyıcı etkisiyle yoğunluk farkına dayalı ayırma (gravitasyonel sınıflandırma) işlemleri uygulanıyordu. Antik Romalılar ise İspanya'daki Altınören ve gümüş madenlerinde devasa hidrolik sistemler—bilinen en eski büyük ölçekli 'derilendirme' (degradatio) teknigiyle—dağ yamaçlarından getirilen suyun yerçekimi enerjisini kullanarak tonlarca cevheri işlediler. Bu tesislerin kalıntıları, o dönemin madencilik atölyelerinin ne kadar kapsamlı altyapı gerektirdiğini günümüze aktarmaktadır.
Orta Çağ'da özellikle Almanya'nın Harz Dağı ve Erzağ bölgesindeki madenlerde, mekanikleştirilen çürütme sistemleri geliştirildiği için atölyeler daha da karmaşıklaştı. Su çarkları ve dişli mekanizmalarla tahrik edilen büyük değirmenler, cevherin öğütülmesini insan ve hayvan gücüne oranla çok daha yüksek verimle gerçekleştirdi. Bu dönemdeki atölye planlamasında su kaynağına erişim en kritik faktör oldu; çünkü hem çürütmeye hem de yıkama-safalama işlemlerine gerekli olan akışkan, tesisin yerleşim yerini doğrudan belirledi. Reform Dönemi'nde madencilikteki teknolojik patlama, özellikle 16. yüzyılda Agontar (Agordo) ve Joachimsthal gibi merkezlerde atölyelerin kimyasal cevher işleme kapasitesini artırdı; küvette çözelti ile metali çökertme gibi ilk hidrometalurjik yöntemler bu tesislerde uygulandı.
Sanayi Devrimi, madencilik atölyelerinin ölçeğini ve teknolojik derinliğini köklü biçimde dönüştürdü. Buhar makinesinin madenlere uygulanmasıyla yeraltı suyunun tahliyesi kolaylaştığı gibi, aynı zamanda ağır çürütme ve taşıma ekipmanlarının da enerjisi sağlandı. 18. ve 19. yüzyılda Galler'in bakır madenlerinde ve Cornish bölgesinde kurulan atölyeler, artık sadece yerel ihtiyaçları değil, küresel bir pazar için ham cevheri endüstriyel ölçekte işledi. Bu dönemde flotasyon öncesi yıkama-sınıflandırma tesislerinin yanı sıra, cevherin kavrulması (roasting) ile kükürt ve diğer kirleticilerin uzaklaştırıldığı büyük kavurma ocağı blokları da atölye kompleksinin ayrılmaz bir parçası haline geldi.
Fiziksel Mimarisi ve İşlevsel Zonasyon: Bir Atölyenin Anatomisi
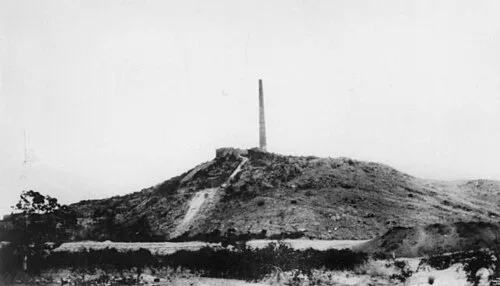
Bir madencilik atölyesinin fiziksel düzeni, cevherin girişten çıkışa kadar izlediği iş akışına (process flow) göre hiyerarşik bir zonasyon sergiler. Genellikle en yüksek kotta yer alan giriş bölgesine 'kaba kırma' (primary crushing) alanı gelir; buraya ulaşan hamcevher, ilk boyutta parçalanarak sonraki aşamalara aktarılır. Bu bölgenin hemen altında öğütme ve sınıflandırma zonları konumlanır çünkü bu işlemler yerçekiminin yardımıyla malzemenin akışını kolaylaştırır. Atölyenin en alt kotunda ise nihai ürünlerin toplandığı, kurutulduğu veya depolandığı çıkış platformu bulunur. Bu dikey yerleşim prensibi, madencilik mimarisinin enerji tasarrufu ve süreklilik ilkelerini yansıtan temel bir tasarım mantığıdır.
Atölye içindeki her zon, kendine özgü yapısal ve teknik donanıma sahiptir. Kırma alanında genellikle çeneli kırıcı (jaw crusher) veya konik kırıcılar yer alırken, öğütme alanında değirmenler—bunlar taş değirmenleri, bilyalı değirmenler veya robot değirmenleri olabilir—belirli bir tanecik boyutuna ulaşmak için kullanılır. Sınıflandırma işlemleri ise hidrosiklonlar, çamur ovaları (settling ponds) ve elek sistemleriyle gerçekleştirilir. Bu ekipmanların her biri, atölyenin mimarisinde uygun taşıyıcı bantlar, oluklar ve kaldırma makaralarıyla birbirine bağlanır. Ayrıca toz kontrolü, gürültü azaltımı ve yapısal güvenlik için ayrılan alanlar da atölye kompleksinin planlı bir parçasıdır.
Hidrolik altyapı, atölyenin tüm zonlarını besleyen kritik bir halkayı oluşturur. Cevherin yıkaması, yoğunluk ayırması ve çamurun taşınması için gerekli olan su, genellikle yerel kaynaklardan veya yeraltı sularından sağlanır; bu nedenle atölye seçilirken hidrolojik koşullar titizlikle değerlendirilir. Kullanılan su, kirletildiğinde arıtma havuzlarına yönlendirilerek geri kazanılır ya da güvenli bir şekilde uzaklaştırılır. Bu döngüsel su yönetimi, hem operasyonel sürekliliği hem de çevresel etkiyi minimize etmek açısından atölye tasarımının ayrılmaz bir bileşenidir.
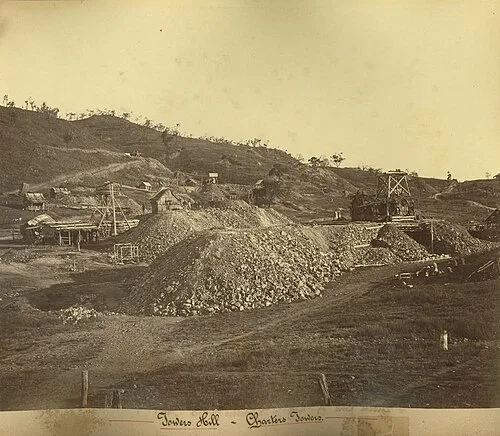
Cevher İşleme Süreçleri: Fiziksel ve Kimyasal Ayrıştırma Teknolojileri
Madencilik atölyesinin kalbinde, ham cevherden değerli bileşenlerin ayrıştırılması için kullanılan çok aşamalı bir işleme zinciri yer alır. İlk adım olan kaba ve ince kırma işlemi, cevherin tanecik boyutunu sonraki işlemlere uygun hale getirirken, öğütme aşaması malzemenin istenen serbestleşme (liberation) seviyesine ulaşmasını sağlar. Bu noktada değerli mineral ile gangue denilen gereksiz kayaç birbirinden fiziksel olarak ayrışabilir. Öğütülen cevher ardından sınıflandırma ve yıkama aşamalarından geçer; burada tanecik boyutu ve yoğunluk farkları kullanılarak farklı fraksiyonlar ayırılır.
Ayrıştırmanın en kritik evresi, mineralin kimyasal veya fiziksel özelliklerine göre seçici biçimde ayrılmasıdır. Gravitasyonel sınıflandırma, yoğunluk farklarına dayalı olarak hafif ve ağır parçaları ayırdığı için özellikle demir cevheri ve altın gibi ağır metallerde yaygındır. Flotasyon ise, mineral yüzey kimyasındaki farklılıklardan yararlanarak köpük yardımıyla istenilen minerale yapışan hava kabarcıkları aracılığıyla ayrılma sağlar; bu yöntem bakır, kurşun, çinko ve nikel gibi sulfür cevherlerinin işlenmesinde standart hale gelmiştir. Atölye ayrıca kavrulma (roasting) ve ardından hidrometalurjik veya termometalurjik süreçlerle metalin indirgenmesini de içerebilir; böylece nihai ham metal veya konsantre elde edilir.
Bu süreçlerin her biri, atölyedeki ekipmanın kapasitesiyle ve operatörün deneyimiyle doğrudan ilişkilidir. Örneğin flotasyon hücrelerinin hacmi, köpük stabilitesi ve reaktif dozajı, ayrılma verimini belirlerken; gravitasyonel ayırıcının eğimi ve titreşim frekansı da aynı ölçüde önemlidir. Modern atölyelerde bu parametrelerin çoğu otomatikleştirilmiş kontrol sistemleriyle izlenir ve optimize edilir; ancak temeldeki fiziksel kimyasal ilkeler değişmemiştir.
Ekonomik, Çevresel ve Kültürel Rolü: Atölyenin Sinerjik İşlevleri
Madencilik atölyelerinin ekonomik önemi, maden işletmesinin kârlılığını belirleyen en önemli faktörlerden biridir. Cevherin atolye içinde işlenerek konsantre haline getirilmesi, nakliye maliyetini ciddi biçimde düşürür; çünkü ham cevherin büyük kısmı gereksiz gangue malzemeden oluşur ve bu materyalin uzun mesafelere taşınması ekonomik açıdan verimsizdir. Konsantrenin daha hafif ve değerli olması, hem lojistik hem de pazarlama açısından avantaj sağlar. Bu nedenle atölye, maden işletmesinin kâr marjını doğrudan etkileyen stratejik bir nokta olarak değerlendirilir.
Çevresel boyutta madencilik atölyeleri dikkatle ele alınması gereken sorumluluklar taşır. Cevher işleme süreçlerinde ortaya çıkan çamur, toz ve kimyasal atıkların yönetimi, tesisin çevres etkisini belirler. Özellikle flotasyon için kullanılan reaktifler ve kavrulma sırasında açığa çıkan gazlar, atmosfere salınabilir; bu nedenle modern atölyelerde emisyon kontrolü ve atık su arıtması zorunlu hale gelmiştir. Ayrıca işlenen cevherden geri kalan tailings (kuyruk/çamur) malzemenin güvenli depolanması, hem çevresel hem de güvenlik açısından kritik bir konudur.
Kültürel ve sosyoekonomik açıdan atölyeler, bölgedeki nüfusun istihdamını sağlar ve yerel ekonominin canlanmasına katkıda bulunur. Bir maden bölgesinde atölyenin varlığı, o bölgenin sanayi kimliğini şekillendirir; ustaların aktardığı bilgi birikimi ve teknik beceriler, nesilden nesile aktarılan bir miras niteliği taşır. Tarihsel açıdan bakıldığında, bu atölyeler sadece üretim tesisleri değil, aynı zamanda o dönemin teknolojik gelişiminin ve sosyal yapısının bir aynasıdır.
❓ Sıkça Sorulan Sorular (SSS)
Bir madencilik atölyesinde gravitasyonel sınıflandırma ile flotasyon arasındaki temel ayrım nedir ve hangi cevher tiplerinde hangisi tercih edilir?
Gravitasyonel sınıflandırma, mineral parçacıklarının yoğunluk farklarına dayanarak ayırırken; flotasyon, mineral yüzey kimyasındaki hidrofobik-hidrofilik farklılıklardan yararlanarak hava kabarcıkları aracılığıyla seçici ayrılma sağlar. Gravitasyonel yöntem özellikle demir cevheri, altın (kumlayla) ve diğer ağır minerallerde ekonomikken; flotasyon bakır, kurşun, çinko ve nikel gibi ince tanecikli sulfür cevherlerinde üstünlük gösterir. Bu nedenle atölye, işlenen cevherin mineralojisine göre bu iki yöntemi ya da ikisini birleştiren karmaşik bir akış şemasıyla tasarlanır.
Atölyenin fiziksel yerleşiminde dikey hiyerarşi (kot farkı) neden kritik öneme sahiptir ve operasyonel verimliliği nasıl etkiler?
Atölyede cevherin girişten çıkışa kadar izlediği iş akışı, yerçekiminin yardımıyla malzemenin doğal akışını sağlamak amacıyla dikey bir hiyerarşi sergiler. Kaba kırma en yüksek kotta, öğütme ve siniflandırma orta kotlarda, nihai ürün toplama ise en alt noktada konumlanır; böylece malzeme gravitasyonel olarak bir zondan diğerine akar ve kaldırma/yükleme için ek enerji gereksinimi azalır. Bu tasarım hem operasyonel maliyetleri düşürür hem de sürecin sürekliliğini artırarak atölyenin genel verimliliğini optimize eder.